 Dũng Virgo
Một lưỡi dao cạo bán với giá vài nghìn đồng thường tạo cảm giác đây là sản phẩm đơn giản, dễ chế tạo. Tuy nhiên, phía sau miếng thép nhỏ nằm trong dao cạo hoặc dao rọc giấy là cả một chuỗi công nghệ phức tạp. Nhà sản xuất phải kiểm soát từ thành phần thép, cấu trúc vi mô, xử lý nhiệt cho đến độ sắc của mép cắt và lớp phủ bề mặt.
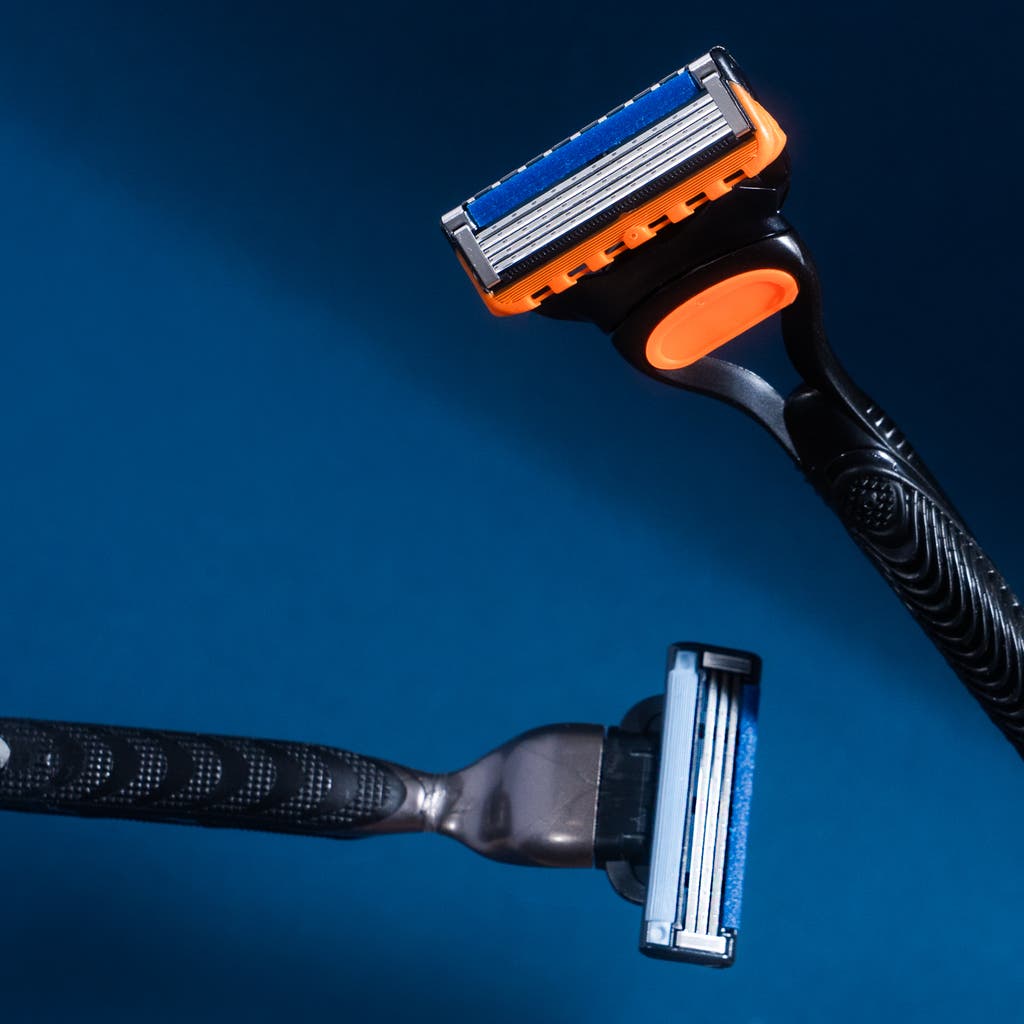
Đây cũng là lý do thị trường lưỡi dao cạo không có quá nhiều quốc gia làm chủ toàn bộ chuỗi giá trị. Theo các dữ kiện được công bố, Mỹ, Pháp, Đức, Nhật Bản và Thụy Điển là những nước nổi bật trong lĩnh vực này. Sản phẩm cuối cùng có thể rất rẻ, nhưng để tạo ra hàng tỷ lưỡi dao đồng đều lại cần vốn đầu tư lớn, bí quyết luyện kim và năng lực sản xuất ở quy mô đặc biệt.
Giá bán thấp nhưng yêu cầu kỹ thuật rất cao
Điểm khó đầu tiên nằm ở sự mâu thuẫn giữa giá thành và chất lượng. Lưỡi dao phải đủ cứng để cắt râu, không bị gỉ trong môi trường ẩm, không cong vênh sau xử lý nhiệt và vẫn tạo cảm giác êm khi tiếp xúc với da. Chỉ một sai lệch nhỏ trong quá trình gia công cũng có thể khiến mép dao bị mẻ, nhanh cùn hoặc gây kích ứng khi sử dụng.
Khác với nhiều sản phẩm công nghiệp có thể bán với giá cao để bù đắp chi phí nghiên cứu, lưỡi dao cạo thường được tiêu thụ với mức giá rất thấp. Vì thế, nhà máy phải đạt sản lượng cực lớn mới có thể phân bổ chi phí đầu tư cho từng sản phẩm. Một dây chuyền hoàn chỉnh có thể cần hàng trăm triệu USD, trong khi mỗi lưỡi dao chỉ mang lại khoản doanh thu rất nhỏ.
Rào cản này khiến những doanh nghiệp mới khó cạnh tranh, ngay cả khi họ có thể tạo ra một mẫu dao đạt chất lượng trong phòng thí nghiệm. Thách thức thực sự là duy trì chất lượng ổn định trên hàng tỷ sản phẩm, đồng thời kiểm soát chi phí ở mức đủ thấp để phù hợp với thị trường.
Thép làm dao cạo không phải loại thép không gỉ thông thường
Lưỡi dao cần loại thép không gỉ có sự cân bằng giữa độ cứng, độ bền và khả năng chống ăn mòn. Công thức được đề cập trong tài liệu tham khảo có khoảng 0,7% carbon và khoảng 13% crom. Carbon góp phần tạo độ cứng, trong khi crom giúp vật liệu chống gỉ tốt hơn.
Một số dòng thép thường được nhắc đến trong ngành gồm Gin 5, Sandvik 13C26 và AEB-L. Thành phần cơ bản của chúng có thể được công khai, nhưng việc luyện ra vật liệu phù hợp cho lưỡi dao lại không chỉ phụ thuộc vào bảng thành phần. Các yếu tố như độ tinh khiết, kích thước hạt, sự phân bố các nguyên tố và cách thép phản ứng trong quá trình tôi đều ảnh hưởng trực tiếp đến sản phẩm cuối cùng.
Nói cách khác, biết công thức hóa học chưa đồng nghĩa với việc có thể sản xuất hàng loạt loại thép đó. Các nhà luyện kim còn phải kiểm soát những chất phụ gia ở hàm lượng rất nhỏ và cấu trúc vi mô của vật liệu. Đây là phần bí quyết mà những nhà cung cấp lớn thường không công khai đầy đủ.
Ba nguồn cung phôi thép giữ vị trí quan trọng
Chuỗi cung ứng phôi thép cho lưỡi dao được mô tả là tập trung vào một số tập đoàn luyện kim lớn. Proterial của Nhật Bản, tiền thân là Hitachi Metals, được cho là nắm khoảng 60-70% thị phần phôi thép dao cạo toàn cầu. Tập đoàn này có nhà máy tại Yasugi, địa danh gắn với truyền thống sản xuất thép và đúc kiếm Katana bằng phương pháp Tatara.
Alleima, tách ra từ Sandvik của Thụy Điển, được đề cập với thị phần khoảng 15-25%. Voestalpine, trong đó có Uddeholm, chiếm khoảng 10-20% theo dữ liệu tham khảo. Các tỷ lệ này cho thấy nguồn vật liệu đầu vào của ngành có mức độ tập trung rất cao.
Việc phụ thuộc vào một số ít nhà cung cấp tạo ra lợi thế lớn cho các tập đoàn đã có lịch sử lâu năm. Họ không chỉ bán thép mà còn cung cấp sự ổn định về chất lượng, khả năng giao hàng và kinh nghiệm xử lý vật liệu. Với sản phẩm yêu cầu sai số thấp như lưỡi dao, đây là những yếu tố khó thay thế bằng một nhà cung cấp mới trong thời gian ngắn.
Mép dao được gia công ở cấp độ nanomet
Sau khi có phôi thép, công đoạn tiếp theo vẫn còn rất nhiều thử thách. Mép cắt của lưỡi dao được mài xuống bán kính khoảng 20-50 nanomet. Để dễ hình dung, kích thước này mỏng hơn sợi tóc người khoảng 1.000 lần.
Ở cấp độ đó, mọi khuyết tật nhỏ trên bề mặt đều có thể tác động đến độ sắc và độ bền. Một mép dao quá mỏng có thể cắt ngọt nhưng dễ mẻ; ngược lại, nếu quá dày, dao sẽ tạo cảm giác kém sắc và cần nhiều lực hơn khi cạo. Vì vậy, nhà sản xuất phải tìm được điểm cân bằng giữa độ bén, độ chắc và khả năng chịu ma sát.
Quy trình mài cũng cần diễn ra đồng đều trên số lượng lớn. Đây là khác biệt giữa việc tạo ra một lưỡi dao tốt và vận hành một dây chuyền thương mại. Chất lượng không chỉ được đánh giá ở vài sản phẩm mẫu mà phải được duy trì trên toàn bộ lô hàng.
Xử lý nhiệt giúp ổn định cấu trúc thép
Thép sau khi tạo hình còn phải trải qua các bước xử lý nhiệt nghiêm ngặt. Theo thông tin tham khảo, vật liệu được nung ở mức trên 1.000 độ C, sau đó làm lạnh nhanh xuống dưới khoảng -70 đến -190 độ C. Mục tiêu là biến đổi cấu trúc tinh thể, từ đó tăng độ cứng và độ ổn định cho lưỡi dao.
Quá trình này được ví như một bài toán cân bằng. Nếu làm lạnh không đồng đều, thép có thể bị cong vênh. Nếu kiểm soát nhiệt độ không chính xác, độ cứng và độ dai của vật liệu sẽ không đạt yêu cầu. Một lưỡi dao quá giòn dễ mẻ, còn lưỡi dao quá mềm sẽ nhanh mất độ sắc.
Đặc biệt, phần mép dao rất mỏng nên nhạy cảm với biến dạng. Các nhà sản xuất phải thiết kế quy trình để toàn bộ lưỡi dao chịu nhiệt tương đối đồng đều, dù hình dạng và độ dày của nó khiến việc kiểm soát trở nên khó khăn hơn nhiều so với những chi tiết thép thông thường.
Lớp phủ siêu mỏng bảo vệ mép cắt
Độ sắc của lưỡi dao không chỉ đến từ thép và quá trình mài. Bề mặt còn có thể được gia cường bằng công nghệ lắng đọng hơi vật lý, thường gọi là PVD, trong môi trường chân không. Phương pháp này tạo ra những lớp phủ rất mỏng trên bề mặt lưỡi.
Các vật liệu được đề cập gồm tungsten, platinum hoặc crom. Ngoài ra, màng carbon dạng kim cương, còn gọi là DLC, có tác dụng hỗ trợ chống mẻ. Một lớp PTFE, thường được biết đến với tên Teflon, giúp giảm ma sát để lưỡi dao lướt êm hơn trên da.
Những lớp phủ này không làm thay đổi đáng kể hình dáng bên ngoài của sản phẩm, nhưng có thể ảnh hưởng đến trải nghiệm sử dụng. Chúng hỗ trợ bảo vệ mép dao trước ma sát, hạn chế hao mòn và góp phần duy trì độ trơn trong những lần cạo đầu tiên.
Thị trường bị chi phối bởi các thương hiệu lớn
Ở khâu sản phẩm và phân phối, thị trường dao cạo tập trung vào một số tập đoàn lớn. P&G sở hữu thương hiệu Gillette của Mỹ và được nêu là chiếm hơn 60% thị phần toàn cầu, với doanh thu mảng dao cạo trên 6,4 tỷ USD vào năm 2021.
Edgewell Personal Care của Mỹ sở hữu Schick và Wilkinson Sword. Bic của Pháp cũng là một tên tuổi quan trọng. Bên cạnh đó, Nhật Bản có các thương hiệu như Kai và Feather. Những doanh nghiệp này có lợi thế về thương hiệu, hệ thống phân phối, nghiên cứu vật liệu và khả năng tiêu thụ sản lượng rất lớn.
Sự kết hợp giữa nhà sản xuất thép chuyên biệt và các thương hiệu tiêu dùng lâu năm tạo thành một hệ sinh thái khó thâm nhập. Một doanh nghiệp mới không chỉ cần làm được lưỡi dao sắc mà còn phải xây dựng nhà máy, công nghệ phủ, mạng lưới bán hàng và niềm tin của người dùng.
Vì sao các đối thủ mới khó chen chân?
Các nhà máy tại Trung Quốc và Ấn Độ được cho là đang nỗ lực nâng cao chất lượng để tham gia sâu hơn vào chuỗi cung ứng. Tuy nhiên, việc cạnh tranh với nguồn thép từ Nhật Bản và Thụy Điển vẫn không đơn giản. Những thương hiệu lớn thường ưu tiên vật liệu đã được kiểm chứng qua thời gian nhằm giảm rủi ro về độ bền và trải nghiệm sản phẩm.
Chi phí đầu tư là một trở ngại khác. Một dây chuyền có thể phải bao gồm các công đoạn đúc thép, cán nguội, xử lý nhiệt, mài chính xác và phủ bề mặt trong môi trường chân không. Nếu sản lượng chưa đủ lớn, chi phí khấu hao trên mỗi lưỡi dao sẽ rất cao.
Vì vậy, lưỡi dao cạo là ví dụ điển hình cho một sản phẩm có vẻ bình thường nhưng chứa hàm lượng công nghệ đáng kể. Giá bán thấp không phản ánh đầy đủ mức độ khó trong sản xuất. Đằng sau sản phẩm nhỏ bé này là sự kết hợp giữa luyện kim, kỹ thuật nhiệt, gia công chính xác, vật liệu bề mặt và quy mô kinh tế.
Tóm tắt các công đoạn chính
| Công đoạn | Yêu cầu nổi bật |
|---|---|
| Luyện thép | Kiểm soát carbon, crom, tạp chất và cấu trúc hạt |
| Xử lý nhiệt | Nung ở nhiệt độ cao, làm lạnh nhanh và hạn chế biến dạng |
| Mài mép dao | Đạt bán kính cạnh cắt khoảng 20-50 nanomet |
| Phủ bề mặt | Dùng PVD, DLC hoặc PTFE để tăng độ bền và giảm ma sát |
| Sản xuất hàng loạt | Duy trì chất lượng ổn định ở quy mô hàng tỷ sản phẩm |
Tajikistan xây đập Rogun cao 335 m, lớn nhất thế giới
Nhà phố Nha Trang gợi nhớ nhà sàn Bắc Bộ giữa mảng xanh
Panasonic và hành trình xây dựng không gian sống khỏe
Honor Magic9 và tham vọng thay đổi cuộc chơi quay video di động
Giới siêu giàu Trung Quốc săn vé du lịch cận không gian
Vì sao kiến rơi từ trên cao vẫn sống sót?
Vì sao đậu phụ phổ biến ở châu Á nhưng ít được chuộng tại phương Tây?